手持式激光扫描器在制造业产线中的选型逻辑与部署实践
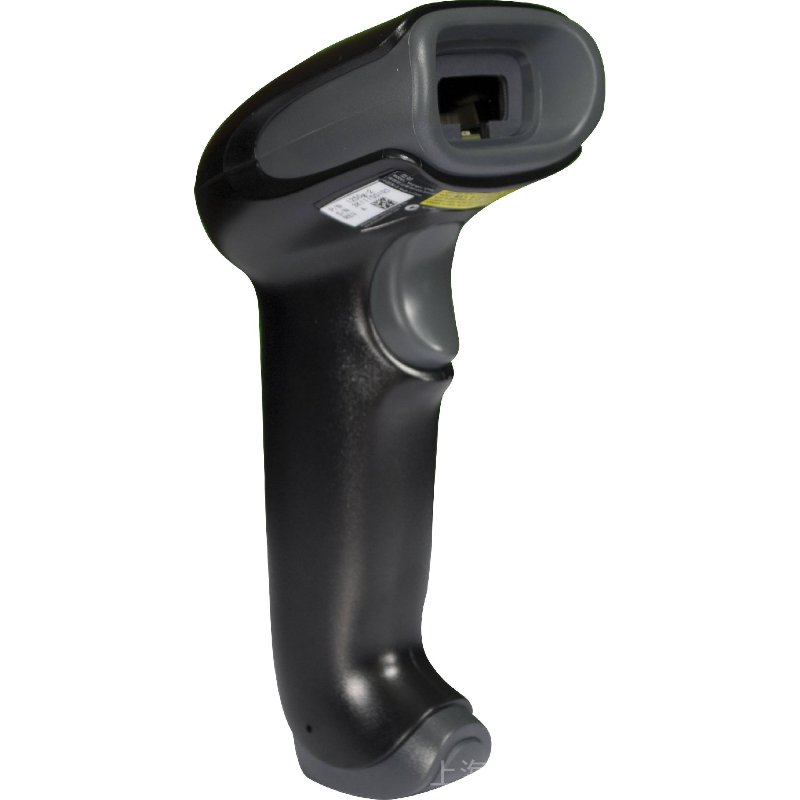
在制造业数字化转型的推进过程中,条码采集环节往往被视为"最后一米"的数据入口。这看似简单的环节,却直接决定了MES系统、WMS仓储管理和质量追溯体系能否获得准确、实时的基础数据。手持式激光扫描器作为其中使用频率最高、部署面最广的设备类型,其选型是否合理、部署是否到位,直接影响产线数据流的完整性与稳定性。本文结合制造现场的实际工况,梳理手持式激光扫描器的技术特性、选型维度与典型应用场景,为设备选型与产线部署提供参考。
一、制造现场对手持式激光扫描器的真实需求
与零售收银场景不同,制造业对手持式激光扫描器的要求集中在三个方面:识读深度、环境耐受性和系统集成能力。以汽车零部件行业为例,零部件表面的DPM(直接部件标识)码通常对比度低、尺寸小,普通CCD扫描枪在0.3米以外难以稳定识读,而采用激光扫描引擎的设备在景深和抗反光能力上具有明显优势。再如食品饮料行业的冷链仓储环节,环境温度常年在零下18℃至零下25℃之间,设备需要在低温条件下保持稳定的扫描性能与电池续航。
从行业数据看,据第三方调研机构对国内300余家规模以上制造企业的抽样统计,产线条码采集环节的数据错误中,约42%源于扫描设备选型不当或设备老化,而非操作人员失误。这一比例说明,设备端的匹配度问题被长期低估。斯肯逻辑扫描(scanlogic.net.cn)在服务制造业客户的过程中也观察到,不少工厂仍在使用消费级扫描枪应对工业场景,短期内看似节省了采购成本,长期却因设备故障率和识读失败率偏高而付出更高的维护与停机代价。
二、激光扫描引擎与CCD方案的技术分野
手持式激光扫描器的核心在于扫描引擎。激光扫描引擎通过高速振镜反射激光束完成扫描,典型扫描速率在100次/秒以上,对中远距离、高密度条码的识读表现较好,且对印刷质量一般或存在轻微磨损的标签有较强的容错能力。CCD扫描枪则依靠图像传感器成像解码,在近距识读和屏幕码识读方面有优势,但景深相对有限。制造现场常见的纸箱外包装标签、金属件铭牌、线缆套管标签等,多数属于激光扫描器更擅长的识读对象。
以SL2010扫描器为代表的手持式激光扫描器,采用激光扫描引擎方案,在0.05米至0.8米的识读窗口内可保持稳定的首读率,适合产线工位固定距离的批量扫码作业。对于需要兼顾近距与中距混合场景的工位,SL2020扫描枪在解码算法上做了针对性优化,对低对比度条码的识读能力有所提升。需要说明的是,选型时不应只看参数表上的景深范围,还应结合现场标签的实际印刷质量、表面材质和光照条件进行实测验证。
三、无线化部署与产线数据流的衔接
近年来,无线条形码扫描器在制造车间的渗透率持续上升。无线方案的价值不仅在于摆脱线缆束缚,更在于适应产线布局调整频繁的现实需求。例如在3C电子组装车间,工位经常因产品换型而重新排布,有线扫描器的布线改造成本较高,而无绳扫描器通过蓝牙或无线基站回传数据,部署灵活性明显更强。SL3100无线扫描器在续航管理和基站切换方面做了工程化设计,适合多工位轮换使用的场景。
不过,无线部署也需要关注两个容易被忽视的问题:一是无线信号在金属密集环境中的衰减,二是多设备并发时的数据冲突。建议在部署前进行现场信号勘测,合理规划基站位置与信道分配。对于扫描频次极高、对实时性要求苛刻的工位,仍建议优先采用有线方案,确保数据回传的确定性。
四、从单点设备到采集体系的配套思路
手持式激光扫描器并非孤立设备。在完整的产线采集体系中,固定式激光扫描平台承担批量通过式识读任务,手持设备负责工位级精细扫码,两者形成互补。SL8800扫描平台适合流水线托盘、整箱货物的自动识读,与手持式激光扫描器配合使用,可覆盖从原料入库、在制品流转到成品出库的全流程。工业条码扫描设备的价值,最终体现在数据采集体系的整体完整性上,而非单一设备的参数高低。
对于制造企业而言,选型的起点应是梳理自身的条码类型、识读距离、环境条件和系统接口需求,再据此匹配设备方案。建议在批量采购前进行小批量试用,以真实工况下的首读率、故障间隔和操作手感作为决策依据,避免仅凭参数表做判断。